
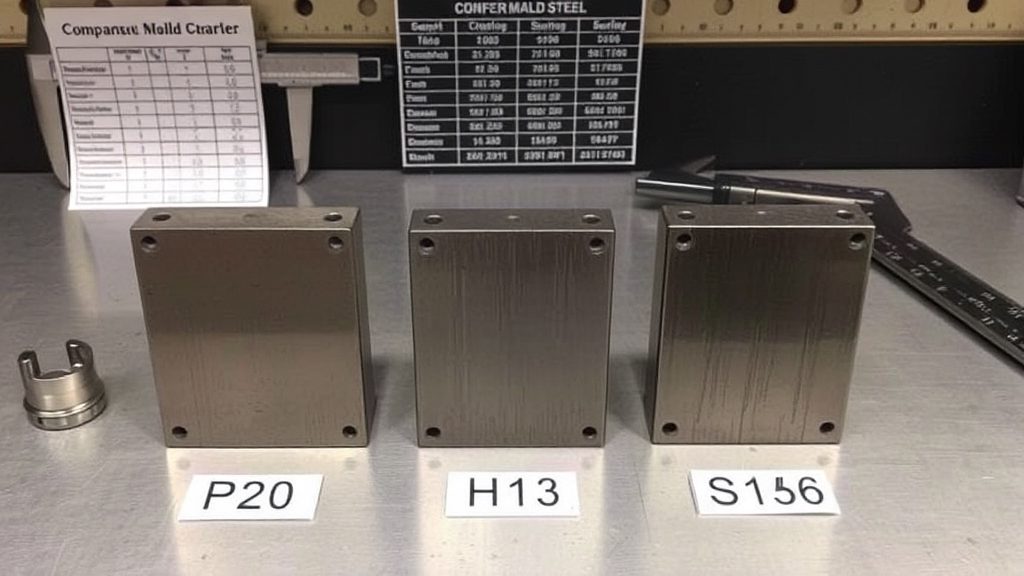
不同模具钢的性能差异在哪里?
面对倒车镜这类高外观要求的汽车塑件,模具钢的选择往往直接决定产品表面质量和长期生产稳定性。P20、H13、S136是注塑模具领域最常用的三种预硬钢,但它们的耐磨性、抛光性和成本差异很大,不能简单地用价格高低判断取舍。P20的预硬状态约HRC 28-32,加工性能好,适合中小批量生产,但耐磨性有限;H13在淬火后硬度可达HRC 48-52,热稳定性和耐磨性明显提升,适合大批量或高温工况;S136则因高铬含量具备优异的耐腐蚀性和镜面抛光性,常用于光学级或高透明塑件。理解这些差异,才能从模具设计和制造源头减少流痕、熔接线等表面缺陷。
在实际选材时,我们通常先收集注塑机吨位、锁模力、产品材质和批量要求,再结合客户对表面质量的具体预期进行匹配。比如,某客户做倒车镜外壳,要求镜面效果且年产量超过30万件,我们会建议采用S136,并配合精细的冷却水路设计,确保模具温度均匀,减少应力痕。而如果产品是内部结构件,表面要求不高,P20配合合理的工艺就能满足,成本也能有效控制。这种从参数到工况的逐项核对,能避免因材料误选导致的生产中断或模具提前失效。
根据生产批量如何选择?
生产批量是选材时最直接的参考指标。小批量试制或多品种小批量生产,模具总寿命需求不高,P20的性价比优势突出,其加工周期短,采购成本低,适合快速验证产品设计。而大批量生产,模具需要承受数十万次合模和磨损,此时H13或S136的耐磨性优势就能体现出来。以保险杠模具为例,H13在淬火回火后的硬度与韧性平衡良好,能应对高锁模力和频繁开合模,减少型腔磨损和变形,从而保证尺寸一致性。
除了批量,还要考虑项目时间窗口。如果客户交期紧张,P20因无需额外热处理,可以缩短制造周期,但后续维护频率可能增加;如果时间充裕,选择H13或S136并安排必要的热处理工序,虽然前期周期稍长,但能降低使用中的停机风险。我们会在项目启动时提供排期评估,把设计、备料、加工、热处理和试模各环节的时间节点列清楚,帮助客户在材料成本和交付节点之间做出平衡。
试模数据怎样作为验收依据?
试模是检验模具钢选择是否合理的关键环节。试模报告会详细记录注射压力、熔体温度、保压时间等参数,以及产品尺寸测量、外观检查和缺陷调整过程。这些数据不仅是模具调整的依据,更是验收时判断模具是否达到预期性能的客观凭证。比如,某次倒车镜模具试模时,产品表面出现轻微流痕,我们通过调整浇口位置和模温,并增加排气槽,最终达到镜面效果,试模报告中的前后数据对比清晰呈现了问题解决路径。
试模数据报告通常包含产品尺寸公差、表面粗糙度、缩痕指数和熔接线位置等指标,客户可据此核对产品是否符合图纸要求。我们提供的试模报告模板会分项列出测量值、允差和判定结果,并附上外观照片,方便客户存档和后续追溯。如果试模中出现尺寸偏差或外观缺陷,工程师会分析原因并给出整改方案,再安排新一轮试模,直至所有指标合格。这种以数据驱动的验收方式,让模具质量不再是模糊的“感觉”,而是可量化、可复查的记录。
后续维护如何考虑?
模具交付后的维护同样与钢材特性相关。P20模具在长期生产后,型腔表面可能出现磨损或腐蚀,需要定期检查并抛光保养;H13模具热稳定性好,但要注意冷却系统的清洁,防止结垢导致模温不均;S136的耐腐蚀性使其更易维护,但仍需关注滑块和顶针等运动部件的磨损。我们会在交付时提供模具设计图纸(包括结构图、零件图和装配图),并建议客户按生产批次记录维护日志,这样每次保养都能有据可查。
维护周期和备件更换建议也会根据钢材和工况有所不同。例如,大批量生产时,建议每5万模次检查一次型腔尺寸,每10万模次更换易损件;小批量则可适当延长。报价明细表中会列出模具钢费用、加工费用和可能的备件费用,让客户清楚前期投入与长期维护成本的关系。后续如果出现模具故障,我们可根据保存的图纸和试模记录快速定位问题,并提供维修或改模支持,帮助客户减少停机损失。